
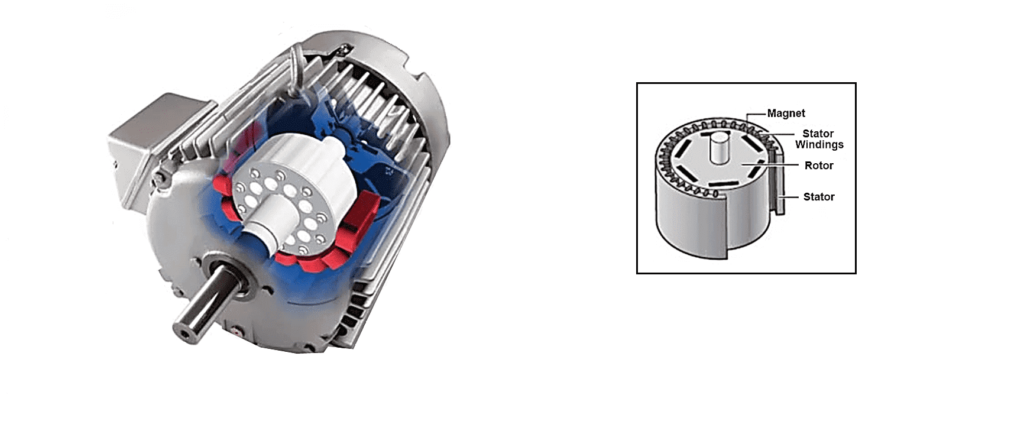
Permanentmagnetmotoren finden aufgrund ihres hohen Leistungsfaktors und Wirkungsgrads in vielen Bereichen breite Anwendung. Sie sind in der Regel mit Magneten am Rotor ausgestattet, um eine zuverlässige elektrische Verbindung zum Stator zu gewährleisten. Zu ihren Bauarten zählen:
Eingebetteter Magnetstahl – die Rotorstanzung ist mit einer Magnetstahlnut versehen, in die der Magnetstahl eingesetzt ist, da die Symmetrie der Magnetstahlnut bereits bei der Herstellung des Stanzblechs vollständig gewährleistet wurde, wodurch die Symmetrie des Magnetkreises sichergestellt wird;
Magnetische Stahlverbindung – der magnetische Stahl wird mit einem Spezialkleber am Joch befestigt; durch dieses Verfahren wird sichergestellt, dass der magnetische Stahl gleichmäßig ist, sodass der Magnetkreis symmetrisch ist; die Verbindung ist fest, damit sie sich auch bei hoher Lineargeschwindigkeit nicht löst.
Neben allgemeinen Herstellungsprozessen (z. B. mechanische, thermische und elektrische Klemmprozesse) gibt es bei der Herstellung von Permanentmagnetmotoren mehrere Schlüsselprozesse:
(1) Aufgrund der starken Adsorptionskraft des magnetischen Stahls ist es sehr einfach, ihn zu adsorbieren, wenn er sich in der Nähe von ferromagnetischen Materialien (wie Eisenkernen, rotierenden Wellen usw.) befindet.
Wenn der Rotor zusammengebaut ist, beträgt der Montagespalt zwischen dem magnetischen Stahl und der magnetischen Stahlnut des Rotors nur etwa 0.1 mm. Wenn sich der magnetische Stahl in der Nähe des Rotorkerns befindet, adsorbiert die starke Adsorptionskraft den magnetischen Stahl direkt am Eisenkern und lässt sich nur schwer in die Nut einpassen. Das heißt, es ist schwierig, es wieder zu trennen, und der Zusammenbau ist äußerst schwierig und birgt gewisse Gefahren.
(2) Wenn bei der Endmontage keine starke und genaue Führung des Rotors gewährleistet ist, werden Stator und Rotor durch starke Magnetkräfte angezogen und verriegelt, was die Trennung erschwert und zum Scheitern der Endmontage führt.
Im Folgenden wird der wichtigste Herstellungsprozess für die Magnetmontage und allgemeine Montage von Permanentmagnetmotoren beschrieben.
1. Magnetischer Stahlmontageprozess des Rotors

1.1 Prozesspunkte
Versuchen Sie beim Zusammenbau des Magnetstahls, die starke magnetische Anziehungskraft des Magnetstahls auf den Rotorkern zu überwinden, um eine reibungslose Montage zu gewährleisten, und achten Sie auf die richtige Polarität des Magnetstahls, um die Symmetrie des Magnetkreises sicherzustellen. Zu diesem Zweck wurde ein detaillierter Prozesstest durchgeführt, der Prozessplan für die Magnetmontage festgelegt, die Magnetmontagewerkzeuge und die Führungsvorrichtung entworfen und die Polarität des montierten Magneten mit angemessenen Mitteln qualitativ analysiert. Der relative Magnetflusswert jedes Schlitzmagneten lag nahe bei, um die Symmetrie des Magnetkreises sicherzustellen und die Montagequalität des Magnetstahls sicherzustellen.
1.2-Prozess
(1) Um die Genauigkeit der Montage sicherzustellen, sind Vorrichtungen zu konstruieren.
(2) Führen Sie nach der Montage eine Trennung der Magnetstähle, eine Prüfung der Polaritätskennzeichnung und eine Prüfung des relativen magnetischen Flusses durch, um sicherzustellen, dass der magnetische Fluss an jedem Pol gleich ist. Führen Sie gleichzeitig eine Sichtprüfung auf Beschädigungen durch. Obwohl für Permanentmagnetmaterialien verschiedener Hersteller Standards zur Gewährleistung ihrer grundlegenden Leistungsfähigkeit existieren, unterscheiden sich die Unternehmensstandards der einzelnen Hersteller. Selbst Permanentmagnetmaterialien desselben Herstellers, die im selben Werk hergestellt werden, weisen Leistungsunterschiede auf. Daher sind die oben genannten Prüfarbeiten von großer Bedeutung. Um die elektromagnetischen Eigenschaften des Motors zu gewährleisten, sollte er ausschließlich mit Magnetstahl aus derselben Charge ausgestattet sein.
(3) Vorbereitung der Baustelle: Die Baustelle für die Rotormontage ist mit nichtmagnetischen Schutzgeländern abzusperren und an gut sichtbaren Stellen deutliche Warnhinweise anzubringen; die Baustelle ist zu reinigen, alle Ecken sind mit Druckluft zu säubern, um Eisenspäne, Schweißrückstände und ferromagnetische Abfälle wie Schlacke zu entfernen; nichtmagnetische Vorrichtungen, nichtmagnetische Schraubenschlüssel aus Edelstahl, Trennwände, Holzstützen, Kupferhämmer, Glasfasergewebeplatten 3240 usw. sind bereitzustellen.
(4) Den gestapelten Rotor mit Druckluft abblasen und mit einem weißen Tuch umwickeln, um ihn vor Verunreinigungen und Abfall während des Transports zu schützen. Den Rotor gut abstützen (waagerecht ausrichten) und erneut auf die Magnetstahlnut prüfen. Anschließend die Schutzvorrichtung am Rotor befestigen und den Magnetstahl einsetzen.
(5) Jeweils zwei Magnete werden durch eine etwa 15 mm dicke, nichtmagnetische Platte getrennt. Die Polaritäten „N“ und „S“ sind auf den beiden großen Flächen (Arbeitsflächen) jedes Magneten markiert. Der relative Wert des magnetischen Flusses ist deutlich anzugeben. Magnete mit gleichem Wert werden zur einfacheren Montage zusammengelegt. Die Magnete werden mithilfe der Holzunterlage von Hand getrennt.
Hinweis: Bitte nicht mit zwei Magneten betreiben. Sobald sie zusammen adsorbiert sind, können sie nicht mehr getrennt werden, und die beiden Magnete können während des Adsorptionsprozesses sehr leicht Menschen verletzen, was sehr gefährlich ist. Der Bediener muss den Magnetstahl während des Betriebs Stück für Stück zusammenbauen. Halten Sie den magnetischen Stahl vom ferromagnetischen Material fern, legen Sie ihn dann in das magnetische Stahlführungswerkzeug und richten Sie ihn an der magnetischen Stahlnut am Rotor aus. Zu diesem Zeitpunkt sollte auf die Montagepolarität von „N“ und „S“ des Magneten und den relativen Wert des Magnetflusses des Magneten geachtet werden. Füllen Sie beim Zusammenbau nicht alle Magnete in einen Rotorschlitz, sondern installieren Sie zunächst einen oder zwei Magnete in den gesamten Rotorschlitzen, bis die Endmontage abgeschlossen ist. Wenn während der Montage ein Stück magnetischer Stahl nicht an Ort und Stelle montiert wird, können Sie einen Kupferstab oder einen nichtmagnetischen Hartstab verwenden, um den magnetischen Stahl an seinen Platz zu drücken. Hinweis: Wenden Sie nicht zu viel Kraft an, um den magnetischen Stahl nicht anzustoßen und zu beschädigen.
- Überprüfen Sie die Polarität des magnetischen Stahls, indem Sie den Kompass auf jede Nut des äußeren Kreises des Rotors ausrichten. Nachdem Sie die Polarität überprüft haben, montieren Sie die anderen Befestigungsteile. Wickeln Sie dann den gesamten Rotor mit einem weißen Tuch ein und bereiten Sie ihn auf den nächsten Prozess vor.
2. Montageprozess
2.1 Prozesspunkte
Die Gesamtadsorptionskraft des mit Magnetstahl ausgestatteten Rotors ist sehr stark und der Luftspalt zwischen Stator und Rotor ist klein. Während der Montage kann es aufgrund der starken Schwerkraft leicht zu einer Kollision zwischen Stator und Rotor kommen, was dazu führen kann, dass Stator und Rotor aneinander adsorbieren und sich nur schwer trennen lassen. Selbst wenn es verschrottet wird, kann es leicht zu Verletzungen kommen. Der traditionelle vertikale oder horizontale Montageprozess kann den Anforderungen nicht mehr gerecht werden, daher ist die Endmontage der Schlüssel zum Prozess unter der Voraussetzung, dass Stator und Rotor absolut konzentrisch sind.
2.2-Prozess
(1) Entwerfen Sie einen nichtmagnetischen Dummy-Rotor und verwenden Sie den Dummy-Rotor, um den Rahmen zu korrigieren.
(2) Endabdeckung und Permanentmagnetrotor installieren;
(3) Endmontage.
Die entwickelte Permanentmagnet-Motortechnologie verwendet nicht standardmäßige Geräte wie gefälschte Rotoren und Endmontagemaschinen und wird an dem von Eneng entwickelten Motor getestet. Der Endmontageprozess ist stabil und die Bedienbarkeit ist zuverlässig. Derzeit nimmt der allgemeine Montageprozess dieses Motortyps eine führende Position in der inländischen Industrie für die Herstellung ähnlicher Motoren ein, was es unserem Werk ermöglicht, die führende Technologie im Bereich der inländischen energiesparenden Tauchmotoren aufrechtzuerhalten und schnell neue Märkte zu erschließen.
Darüber hinaus wurden im Laufe einer Phase der Produktionserkundung einige Werkzeuge in den Entwurf aufgenommen, wie z. B. die Verwendung falscher Rotorwerkzeuge zur Ausrichtung und Positionierung vor der allgemeinen Montage, und die Prozessmethode verbessert, was die Produktionseffizienz um etwa das Zwei- bis Dreifache steigerte .

